工厂设施与木竹采伐机械制造 从基础设施到装备制造的协同路径
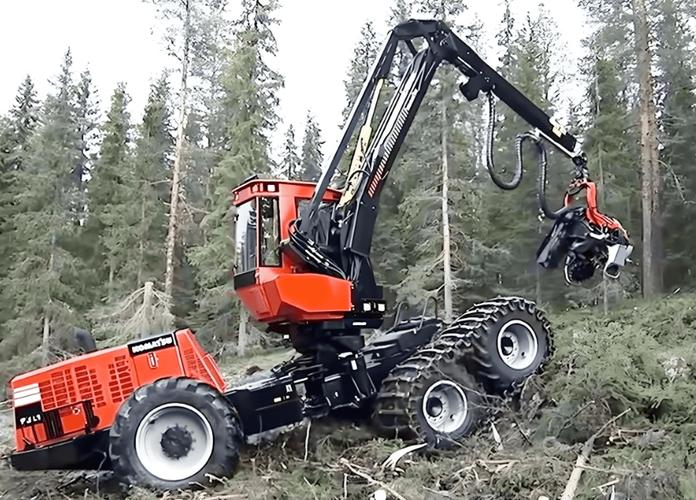
木竹采伐机械制造是一个典型的重型装备制造门类,其工厂设施规划直接决定产品质量、生产效率和运营成本。与普通机械制造相比,该领域的工厂设施需要同时应对木材、竹材两种物料的差异化物理特性——木材纤维韧性强、竹材壁薄易裂,对切削、夹持和输送环节的精度要求截然不同。因此,工厂设施设计不能简单套用通用机械制造模板,而应从物料流、工艺链和环境控制三个维度进行针对性布局。
一、厂址选择与总平面布置
木竹采伐机械单机重量大、运输尺寸受限,厂址应优先靠近林区交通枢纽或港口,兼顾原材料进厂与整机发运的双向物流。总平面布置宜采用“U型”或“L型”物料流线:原材料库与下料车间毗邻布置,减少重型钢板和型材的二次搬运;焊接、机加工、装配、涂装四大主要车间按工艺顺序串联,避免交叉物流。值得关注的是,涂装车间应置于常年主导风向的下游,并与焊接车间保持足够防火间距。
四川某采伐机械制造企业的实践提供了参考:该厂将下料区与焊接区合并为“联合下料焊接厂房”,采用桥式起重机贯穿两跨,使大型结构件无需落地转运即可完成切割到焊接的衔接,单台采伐机底盘架的生产周期缩短约18%。
二、核心生产车间的设施配置
下料与成型车间需配置数控火焰/等离子切割机、大型折弯机和卷板机,承担采伐机底盘、臂架和防护结构的下料成型任务。考虑到竹材采伐机械的轻量化需求,该车间还应预留铝型材加工区,配备型材切割中心和拉弯设备。
焊接车间是质量控制的重点环节。采伐机械的臂架和夹持机构多为中厚板焊接结构,应采用机器人焊接工作站配合变位机,确保焊缝一致性。设施规划中需注意:焊接工位应分区设置除尘系统,中厚板焊接产生的烟尘量大,集中式除尘管网的管道风速需按不低于18m/s设计。
机加工车间承担液压缸筒、销轴孔、齿轮箱体等关键件的精密加工。该车间需配备落地镗铣床、数控车削中心和加工中心,并设置恒温区域用于精密孔系加工。在地基设计上,大型镗铣床基础应与厂房柱基脱开,采用独立弹性基础以隔离振动。
装配车间采用流水线与工位式相结合的方式:底盘装配走流水线,臂架和采伐头装配采用固定工位。装配线末端设置整机调试区,配置液压试验台和空载运行测试设施。调试区地面应做防油渗处理,并设置集油沟。
涂装车间宜采用水旋式喷漆室或干式过滤喷漆室,满足环保排放要求。采伐机械结构件尺寸大,喷漆室开门尺寸需按最大工件外形加余量设计,通常不小于6m×5m。烘干室采用热风循环方式,温度均匀性控制在±5℃以内。
三、辅助设施与仓储系统
木竹采伐机械制造工厂的仓储系统需分级设置:钢板型材库采用龙门吊露天堆场或半露天库,配电磁吊具;零部件库采用立体货架配合AGV配送;成品库需考虑整机带采伐头的外形尺寸,地面承载按不小于5t/m²设计,并预留试机通道。
动力设施方面,焊接和机加工设备的装机容量大,变配电所应靠近负荷中心布置。压缩空气站需满足气动夹具、喷漆和吹扫用气需求,主管路应环状布置以保证压力稳定。木竹采伐机械的液压系统清洁度要求高,工厂宜设置液压油集中过滤和加注站,避免装配环节的油液污染。
四、柔性化与可持续发展考量
当前采伐机械正向多品种、小批量方向演进,同一工厂可能同时生产木材采伐机和竹材采伐机。工厂设施应保留柔性:焊接工位采用可移动式机器人工作站,装配线采用柔性板链或AGV装配平台,涂装车间预留颜色快速切换能力。
在可持续方面,厂房屋面宜预留光伏承载能力,焊接除尘系统排出的气体经处理后部分可回用于车间冬季采暖。机加工冷却液采用集中供液和过滤再生系统,减少废液排放。这些设施投入虽然增加初期投资,但在长周期运营中具有明显的成本优势。
木竹采伐机械制造的工厂设施规划,核心在于围绕“重载物料流顺畅、焊接与机加精度可控、涂装装配柔性兼容”三条主线进行系统设计。设施不是厂房的简单堆砌,而是工艺链的物理表达——只有在规划阶段就把物料特性、工艺要求和运营节奏纳入同一框架,工厂才能真正支撑起采伐机械制造的质量与效率目标。